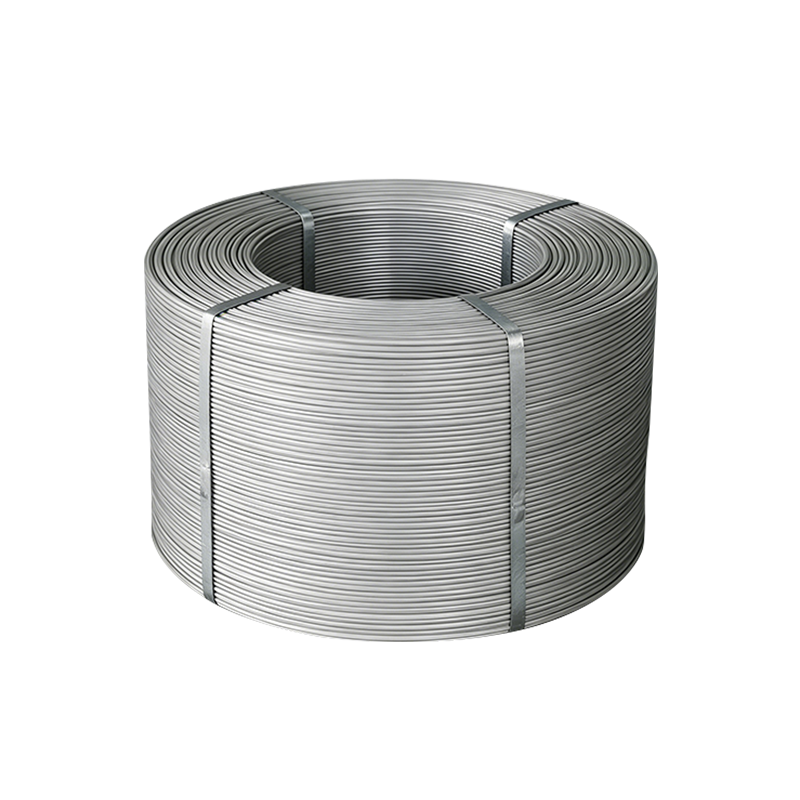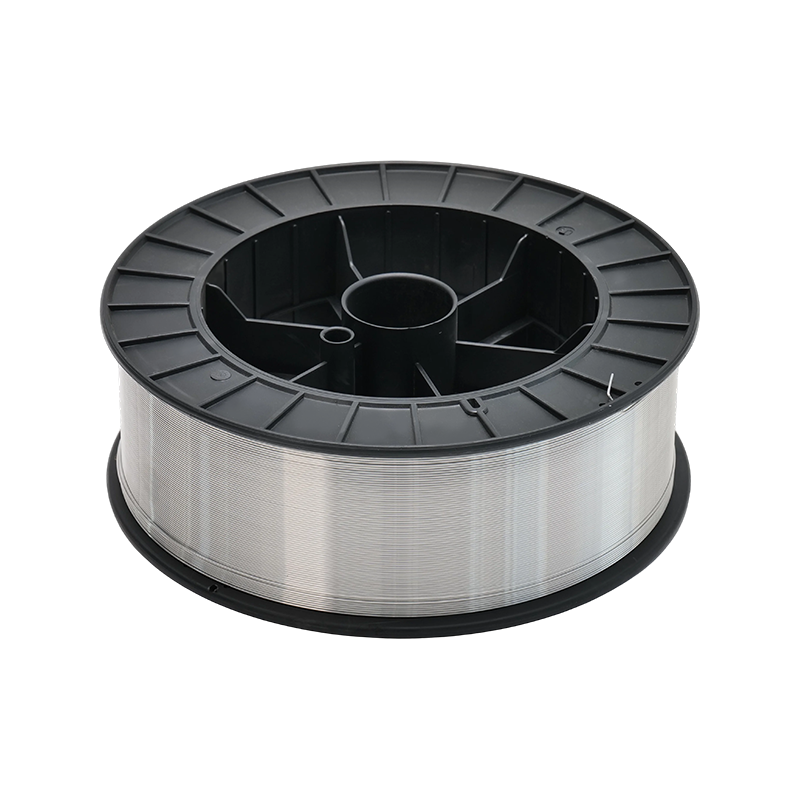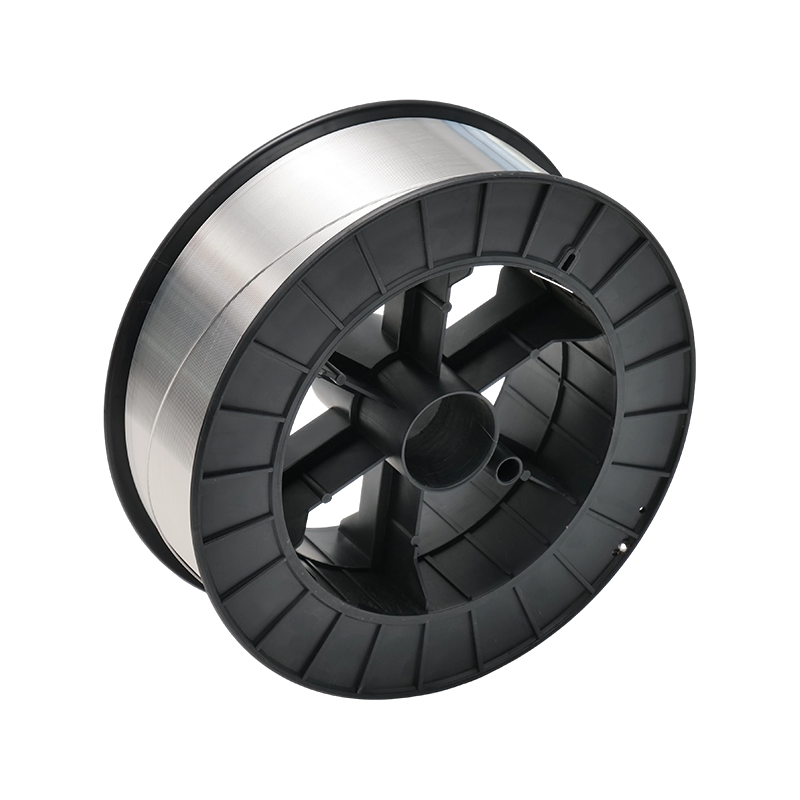


MIG-tråd i aluminium ser enkelt ut fra utsiden: en spole, et lag med blank ledning, en etikett. Det som avgjør om det går bra er alt bak den etiketten - hvilken legering, trukket til hvilken diameter, viklet på hvilken spole, renset hvordan og pakket for hvilket klima. En god del av ledningen som forlater fabrikken vår i Guannan er ikke en katalogvare i det hele tatt; det er en spesifikasjon avtalt med en kunde som vet nøyaktig hva lysbuen skal gjøre. Det er den praktiske betydningen av tilpasset MIG-ledning, og notatene nedenfor går gjennom avgjørelsene som vanligvis går inn i én.
Hva "Custom" dekker i en MIG Wire Order
Vår erfaring er at det er seks variabler i en tilpasset rekkefølge, og bare den første har en tendens til å bli diskutert i åpnings-e-posten. De fem andre er der de fleste overraskelsene bor.
- Legering og temperament — for eksempel ER5356 levert i hardere tilstand for automatisert fôring, eller ER4043 for støping og reparasjonsarbeid.
- Diameter og toleranse — 0,8, 0,9, 1,0, 1,2 eller 1,6 mm, med tillatt avvik skrevet ned i stedet for antatt.
- Støpt og helix — hvor mye tråden buer når den forlater spolen, som avgjør om den lander i sporet eller ved siden av den.
- Overflatetilstand — gjenværende smøremiddel, oksid og fuktighet på overflaten viser seg som porøsitet lenge før noen mistenker gassen.
- Spoleformat og vikling — spolens diameter, boring, vekt og om laget er tilfeldig eller presisjonsviklet.
- Pakking og papirarbeid — tørkemiddel, barriereposer, pallemønster, etiketter på ditt språk, og testdokumentene mottakspulten forventer.
En ingeniør pleier å eie de to første; et lager eller et kvalitetsteam eier de to siste. Begge settene må være på samme ark før den første spolen trekkes.
Start fra basismetallet, og velg deretter fyllstoffet
Legeringsvalget følger nesten alltid grunnmetallet og servicetilstanden, ikke omvendt. En 6xxx-ekstrudering sveiset for utseendet oppfører seg veldig annerledes enn en 5083-plate sveiset for styrke, selv om begge jobbene ser like ut under hjelmen. Tabellen nedenfor er paringslogikken vi bruker oftest når en kunde sender en tegning i stedet for et delenummer.
| Fylllegering | Uedle metaller matchet vanligvis | Oppførsel i buen | Typisk utgangspunkt |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Mykeste og mest ledende, laveste styrke | Samleskinne, tynnplate, skjøter som skal anodiseres |
| ER4043 | 6061-T6, 6063, 3003, Al-Si støpninger | Tilgivende å mate, glatt perle, tåler litt ufullkommen rengjøring | Generell fabrikasjon, reparasjonsarbeid, støpegods |
| ER5356 | 5083, 5086, 6061, 7005 | Høyere styrke og duktilitet, mindre tolerant for forurensning | Transportkonstruksjoner, marine deler, anodiserte sammenstillinger |
| ER5183 | 5083, 5086 | Høyeste styrke av de vanlige fire, skarp bue | Tungt belastede sveisede strukturer |
Hvis du fortsatt kartlegger karakterer til søknader, vår oversikt over aluminiumtrådtyper, egenskaper og sveiseapplikasjoner dekker metallurgien bak dette bordet mer i dybden. Det som betyr noe for en tilpasset bestilling er at karakteren fikses først, fordi diameter, temperament og pakking følger av det.
Diameter, toleranse og spoleformat
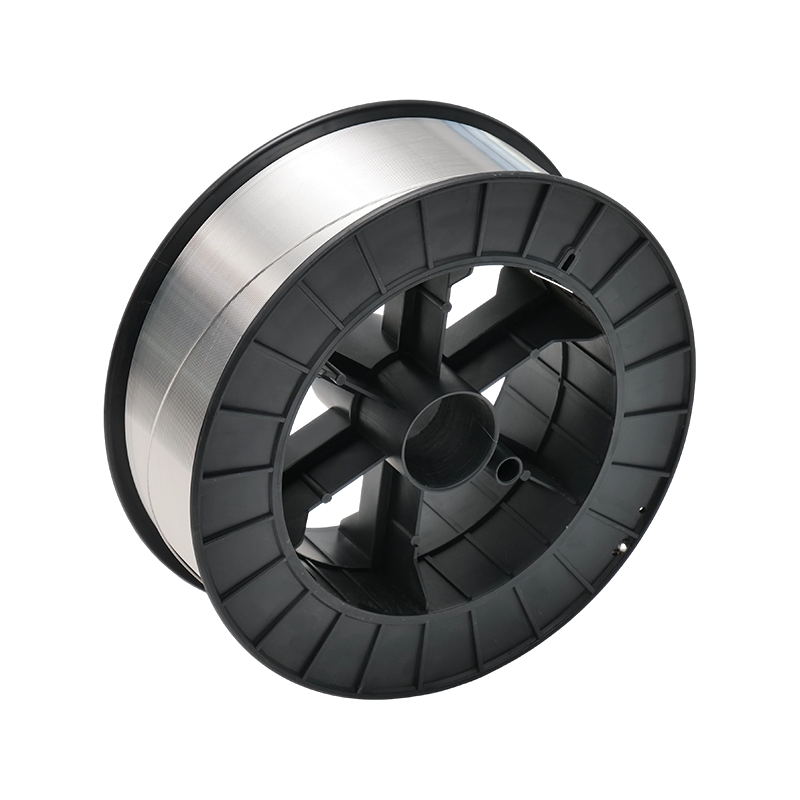 Tilpasset MIG-tråd for aluminiumsveising Spesiallevert MIG-tråd for argonbuesveising med smelteelektrode; gjennomgå krav til karakter og diameter før du bestiller. Se produkt →
Diameter er en strømtetthetsbeslutning like mye som en gap-fyllende. En 1,2 mm ledning er arbeidshesten for 200–350 A på tykkere seksjoner, mens 0,8 og 1,0 mm passer pulserende arbeid på tynnplate og posisjonelle skjøter der varmetilførselen må holdes lav. Toleransen rundt det nominelle tallet er hva en robot faktisk føler: en ledning som går på toppen av båndet mates jevnt, en nederst kan skravle, og begge kan bære det samme trykte nummeret.
Cast og helix fortjener en egen dom. For lite støp og wire knekker i foringen; for mye og det vandrer av leddlinjen ved kontakt-spiss-til-arbeid avstandsendringer. For automatiserte celler avtaler vi vanligvis en verdi med kundens integrator og holder den på tvers av hver spole i partiet, i stedet for å behandle den som et ukontrollert biprodukt av vikling.
Spoolformat er der en god ledning fortsatt kan svikte. En 300 mm spole med en 50 mm boring, presisjonslag viklet og fri for krysspunkter, vil kjøre med høy trådmatingshastighet uten stammingen som kommer fra en ledning som er fanget under naboen. Fortell oss materen, snelleholderen og nyttelastgrensen, og pakkingen følger.
Pakking for turen, ikke bare for hyllen
Aluminiumstråd er ikke et skjørt produkt, men det er et reaktivt. En container som krysser en fuktig sesong kan etterlate en dårlig pakket pall med en hvit dis på det ytre laget og et sveisebasseng fullt av hydrogen. Barrierefilm, en tilmålt mengde tørkemiddel, og en spole som ikke hviler direkte på et tregulv løser det meste. Der en jobb trenger en TIG-rot under en MIG-fylling, matchingen
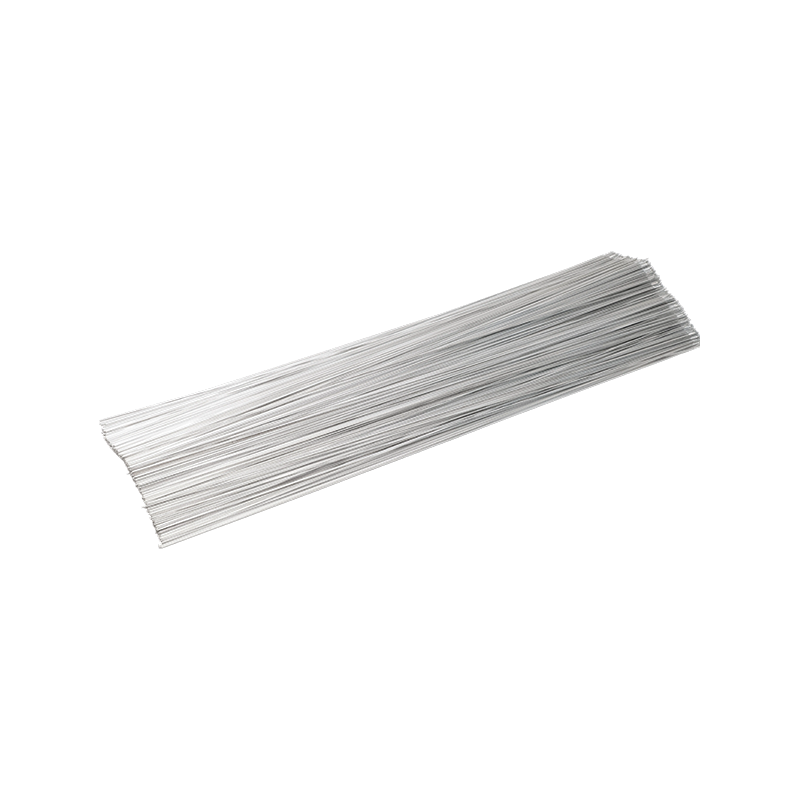 Tilpasset TIG-tråd for sveising av aluminiumslegering Spesiallevert TIG-tråd for ikke-smeltende elektrode-argonbuesveising, egnet for jobber som trenger en matchende rotgjennomgang før MIG-fylling. Se produkt →
er trukket fra samme legeringsmateriale, slik at begge passeringer forblir metallurgisk konsistente.
Etiketter betyr mer enn de høres ut. Delenummer, legering, diameter, varmetall, nettovekt og spoletype på språket operatørene dine leser - dette er detaljene som hindrer en linje fra å bli stoppet. Vår sveisematerialer av aluminium og aluminiumslegeringer sortimentet er pakket etter kundens egen spesifikasjon av nettopp denne grunnen, og eksportordrer merkes før de noen gang når containeren.
Spesifikasjonsarket vi ber om
Når en kunde sender en fullstendig skriftlig spesifikasjon, tar tilbudet en dag i stedet for en uke. Hvis du bygger en fra bunnen av, er disse linjene som fjerner størst risiko:
- Uedelmetallkvalitet, tykkelse og fugeforberedelse.
- Fylllegering og temperament, med standarden den skal oppfylle.
- Nominell diameter og akseptabelt toleransebånd.
- Støpe- og spiralgrenser, eller mater- og fakkeloppsettet slik at vi kan foreslå dem.
- Spoletype, boring, vekt og viklingsmønster.
- Overflatekrav - tørr, fri for smøremiddel, og hvordan det bekreftes.
- Emballasje: enheter per kartong, pallehøyde, tørkemiddel, merkespråk.
- Dokumenter: fabrikksertifikat, kjemirapport og enhver erklæring som ditt marked krever.
Alt utover det - en sveiseprosedyre, en foretrukket emballasjeleverandør, en fargekode på spoleflensen - er velkommen, men de åtte linjene ovenfor er de som bestemmer om den første forsendelsen er brukbar.
Hvilke kvalitetsbevis er det rimelig å be om
Spør enhver leverandør hvordan ledningen kontrolleres mellom tegning og pakking. I vårt anlegg har hvert produksjonstrinn et inspeksjonstrinn, og resultatene følger varmenummeret på etiketten. På systemsiden ble vi sertifisert til ISO 9001 i 2021, til CE i 2022 og til IATF 16949 for bilforsyning i 2023 – den siste er grunnen til at prosessdokumentasjonen vår har en tendens til å være lengre enn en generell produsent forventer.
På selve produktet forteller tre sjekker deg det meste av historien: kjemi mot karakter, diameter og overflatetilstand på tvers av spolens lengde i stedet for i endene, og en prøvesveis på en skjøt som ligner din. Vi vil heller kjøre prøvesveisingen på en prøvespole enn å oppdage feilen i en kundes armatur.
Prøver først, bind andre
Egendefinert ledning er en samtale før den er en innkjøpsordre. Send legeringen, diameteren, spolen og et bilde av skjøten; be om en prøvespole viklet til spesifikasjonen du har tenkt å kjøpe. Kjør den på maskinen som faktisk skal bruke den, med trådmatingshastigheten du faktisk kjører, og sjekk perlen, sprutnivået og porøsiteten på en kuttet seksjon. Hvis noe må justeres, er det det billigste øyeblikket å justere det - et toleransebånd som er revidert på en prøve koster en telefonsamtale, mens den samme revisjonen etter at en container har landet koster en produksjonsuke. Det er slik vi foretrekker å jobbe med nye kunder, og det er vanligvis slik en første bestilling blir til en stående.